Une plongée technique approfondie dans la géométrie des brides, la sélection des points, les systèmes de revêtement et les variables d'installation qui séparent les connexions fiables des défaillances sur le terrain.
Abstrait
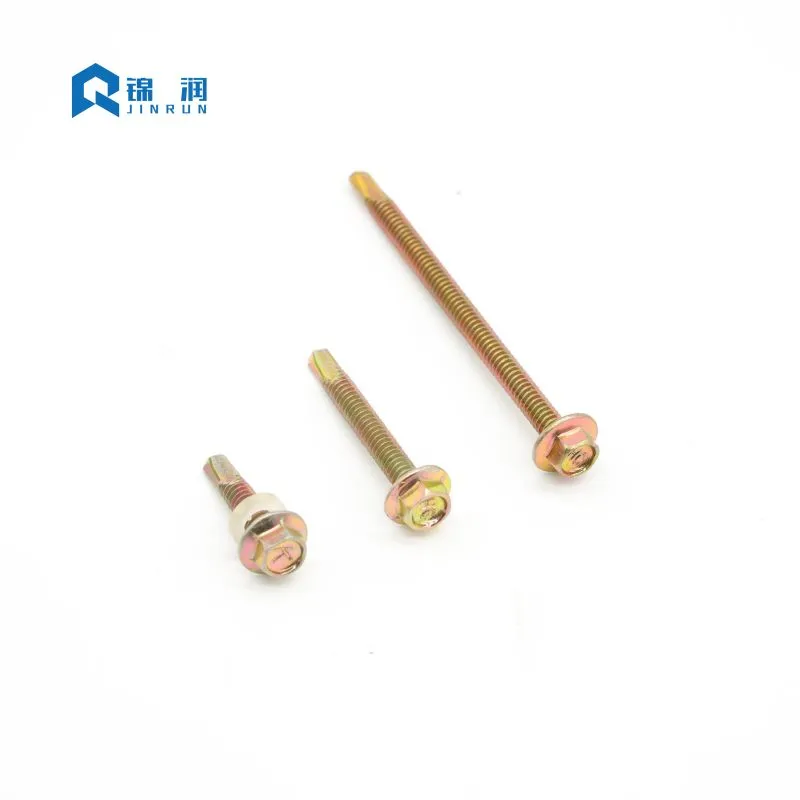
Peu de fixations assument autant de responsabilités structurelles avec aussi peu de reconnaissance visible que leVis autoperceuse à tête à bride hexagonale. Qu'il s'agisse de toitures et de revêtements métalliques, de montage solaire ou d'acier de construction léger, cette vis doit percer, tarauder et serrer en un seul passage, souvent en cas d'exposition au vent, à la pluie et à la corrosion. Cet article examine la logique technique derrière la tête à bride intégrée, le système de numéros de points qui régit la compatibilité des épaisseurs de matériaux, les technologies de revêtement qui déterminent la durée de vie et les variables d'installation les plus souvent mal gérées sur le terrain. Il est destiné aux entrepreneurs, aux distributeurs et aux rédacteurs de spécifications qui ont besoin de plus qu'une simple liste de catalogue : ils ont besoin de comprendre pourquoi cette fixation fonctionne et comment la maintenir performante dans des environnements de construction exigeants.
Table des matières
- Anatomie de conception : pourquoi la bride modifie le chemin de chargeAller à la section
- Normes, tailles et système de numéros de pointsAller à la section
- Sélection du revêtement : adapter la vis à l'expositionAller à la section
- Science de l'installation : vitesse, pression et compression du jointAller à la section
- Modes d'échec qui remontent à la sélection et à la techniqueAller à la section
- Protocoles d’assurance qualité et d’inspectionAller à la section
- Foire aux questionsAller à la section
1. Anatomie de conception : pourquoi la bride modifie le chemin de charge
Une tête de rondelle hexagonale conventionnelle repose sur une rondelle séparée en néoprène ou en EPDM à support en acier pour répartir la pression de serrage. La tête à bride intègre cette surface d'appui directement dans la géométrie de la tête. Le résultat n’est pas simplement pratique. Cela change la façon dont la force se déplace à travers la connexion.
La bride augmente la surface d'appui sous la tête, ce qui réduit les contraintes de contact sur l'acier de faible épaisseur et le revêtement pré-peint. Une contrainte de contact plus faible réduit le risque de bombage, de rupture du revêtement et d'arrachement lorsque la connexion est exposée au soulèvement du vent ou aux cycles thermiques. Étant donné que la surface d'appui est usinée ou formée à froid dans le cadre de la tête, il n'y a pas de rondelle séparée qui pourrait se décentrer, tomber lors de l'installation ou se comprimer de manière inégale.
Le lecteur hexagonal est également fonctionnel. Il accepte une douille ou un tourne-écrou standard et transfère le couple avec beaucoup moins de came qu'un évidement Phillips ou Pozi. Cela est important lorsque la vis doit percer une panne, puis serrer un panneau sans faire tourner l'évidement d'entraînement ni dénuder la tête. Pour les travaux à volume élevé, la combinaison du roulement à bride et de l'entraînement hexagonal permet à un seul outil (généralement un pistolet à vis équipé d'un embrayage) d'enfoncer des milliers de fixations à une profondeur constante.
La surface d'appui intégrée
Lors de la spécification de fixations pour acier de faible épaisseur, la répartition des contraintes sous la tête de vis est une considération technique cruciale. Une rondelle plate standard peut se plier ou se déformer sous un couple élevé, compromettant l'intégrité du joint. La bride intégrée sur leVis autoperceuse à tête à bride hexagonaleest conçu avec un rapport d'épaisseur et de diamètre spécifique qui résiste à la flexion. Cette surface d'appui rigide garantit que la charge de serrage est répartie uniformément sur les matériaux connectés. Dans les applications impliquant des panneaux isolés, la bride empêche la tête de vis de traverser la peau extérieure relativement douce du panneau, maintenant ainsi une étanchéité aux intempéries même sous des charges de vent dynamiques.
Entraînement hexagonal ou évidements cruciformes
Le choix du type d’entraînement a un impact significatif sur l’efficacité de l’installation et la fiabilité des joints. Les évidements cruciformes, tels que Phillips ou Pozi, sont conçus pour sortir lorsqu'un certain seuil de couple est atteint, une caractéristique initialement destinée à empêcher un serrage excessif lors de la production de masse. Cependant, dans les applications de construction où les vis autoperceuses doivent couper l'acier, la sortie de came est hautement indésirable. L'entraînement hexagonal offre un engagement sécurisé en six points qui permet à l'opérateur d'appliquer le couple nécessaire pour percer le trou et tarauder les filetages sans que le foret ne glisse. Cet engagement positif réduit la fatigue de l'opérateur, minimise l'usure des embouts et garantit que l'intégralité du couple est transférée au tranchant.
Géométrie et engagement des fils
Le profil de filetage d'une vis autoperceuse est optimisé aussi bien pour la coupe que pour le serrage. Les fils sont généralement roulés plutôt que coupés, ce qui aligne la structure du grain de l'acier et augmente la résistance. Le pas et le diamètre principal sont conçus pour fournir une résistance à l'arrachement suffisante dans le matériau récepteur. Les filetages fins sont généralement utilisés pour les applications métal sur métal, offrant un nombre de filetages par pouce plus élevé pour une plus grande puissance de maintien dans les sections minces. Les filetages grossiers sont souvent préférés pour les matériaux bois-métal ou composites, où une plus grande profondeur de filetage est nécessaire pour déplacer le matériau sans le fendre ou l'effriter.
- Surface d'appui intégrée :répartit la charge de serrage sans rondelle desserrée.
- Entraînement hexagonal :transfert de couple plus élevé et glissement réduit de l'embout sous charge.
- Pointe auto-perceuse :élimine une étape de perçage séparée dans les connexions acier-acier.
- Rouleau de fil de précision :prend en charge un engagement constant et une résistance à l’arrachement.
2. Normes, tailles et système de numéros de points
Le marché mondial des fixations reconnaît ce produit sous plusieurs conventions de dénomination (équivalents DIN 7504K, AS/NZS 3566 et IFI en pouces), mais les variables sous-jacentes restent cohérentes : diamètre, longueur, pas de filetage, géométrie de la tête et capacité de la pointe de perçage. Le catalogue d'un fournisseur peut répertorier des dizaines de combinaisons, mais la décision relative aux spécifications se résume généralement à deux questions : quelle épaisseur totale doit être jointe et quel numéro de point peut percer cette épaisseur avant que les filetages ne s'engagent.
Le système de points est la variable de sélection la plus importante et la plus fréquemment mal appliquée. Un point n°2 est destiné aux tôles de faible épaisseur. Un point n°3 couvre le vaste milieu de la construction générale. Un point n° 5 est requis pour les plaques structurelles lourdes. Si la pointe du foret non filetée est plus courte que la pile de matériaux combinée, les filetages commencent à mordre avant que la pointe ne sorte de la couche inférieure. Le résultat estjacking: les deux couches sont forcées l'une de l'autre, l'engagement du filetage est compromis et la vis peut se briser en raison d'une surcharge de torsion.
| Numéro de point | Capacité typique d'épaisseur de métal | Cas d'utilisation courant |
|---|---|---|
| Point n°1 | Jusqu'à 0,062 po (≈ 1,6 mm) | Tôle ultra fine, conduits CVC |
| Point n°2 | Jusqu'à 0,110 po (≈ 2,8 mm) | Tôle légère, bardage fin |
| Point n°3 | 0,110 – 0,210 po (≈ 2,8 – 5,3 mm) | Construction générale, toiture, charpente métallique |
| Point n°4 | 0,210 – 0,250 po (≈ 5,3 – 6,4 mm) | Acier de construction moyen, charpente lourde |
| Point n°5 | 0,250 – 0,500 po (≈ 6,4 – 12,7 mm) | Poutres structurelles lourdes, tôles épaisses |
Décodage des équivalents DIN et IFI
Les séries métriques et en pouces ne correspondent pas toujours de manière individuelle entre les fournisseurs. Les diamètres DIN ST4.8, ST5.5 et ST6.3 correspondent aux connexions structurelles légères et moyennes courantes ; Les diamètres IFI #10, #12 et #14 desservent le marché nord-américain. Une spécification qui fonctionne dans une série ne peut pas être considérée comme interchangeable dans l'autre sans vérifier ensemble la longueur du point, le pas de filetage et le diamètre du roulement de tête. Par exemple, une vis DIN ST5.5 peut avoir un pas de filetage légèrement différent de celui d'une vis IFI #12, ce qui peut affecter l'engagement dans les trous prétaraudés ou le couple d'entraînement requis.
Sélection de la longueur et calculs de la pile de matériaux
La sélection de la longueur suit une règle pratique : la partie filetée doit s'étendre sur au moins trois fils complets au-delà du matériau assemblé. Cette marge protège la résistance à l’arrachement et s’adapte aux variations mineures de l’épaisseur du matériau. Lorsque la pile comprend un isolant, un produit d'étanchéité ou un espace inégal, la pointe doit être suffisamment longue pour dégager la pile complète avant que l'engagement du filetage ne commence. Les ingénieurs doivent toujours calculer l'épaisseur totale du matériau (y compris les joints ou rondelles) et ajouter au moins 1,5 fois le diamètre de la vis pour déterminer la longueur nominale minimale requise.
3. Sélection du revêtement : faire correspondre la vis à l'exposition
La conception mécanique d’une fixation détermine si elle peut établir la connexion. Son revêtement détermine si cette connexion survit. La même géométrie de vis peut être fournie avec du zinc électrolytique, une galvanisation à chaud, des revêtements en flocons de zinc-aluminium ou des systèmes céramiques multicouches, et la différence de performances au brouillard salin n'est pas incrémentielle : elle est catégorique.
Le zinc électrolytique standard offre une protection de base pour les conditions intérieures et extérieures légèrement abritées. Dans l’air côtier ou dans une atmosphère industrielle, ce revêtement peut présenter de la rouille rouge en quelques mois. La galvanisation à chaud offre une couche de zinc sacrificielle plus épaisse pour les environnements extérieurs et marins difficiles, mais l'épaisseur du revêtement peut affecter l'ajustement du filetage et nécessite une manipulation soigneuse lors de l'installation.
Le zinc électrolytique et ses limites
Le zinc électrolytique est la finition la plus courante et la plus économique pour les vis autoperceuses. Il fournit un revêtement mince et uniforme qui ne modifie pas de manière significative les dimensions du filetage, garantissant ainsi une installation en douceur. Cependant, le zingage standard est relativement fin, souvent de l’ordre de 5 à 15 microns. Dans les environnements à forte humidité, brouillard salin ou polluants industriels, la couche de zinc se consume rapidement. Une fois le zinc épuisé, l’acier au carbone sous-jacent commence à se corroder, entraînant un affaiblissement structurel et des traînées de rouille disgracieuses sur la façade du bâtiment.
Galvanisation à chaud pour les environnements sévères
Pour les applications nécessitant une durabilité à long terme, la galvanisation à chaud (HDG) est un choix privilégié. Le processus HDG consiste à plonger la vis dans du zinc fondu, créant ainsi une liaison métallurgique qui aboutit à un revêtement épais et résistant à l'abrasion. Les couches d'alliage zinc-fer offrent une excellente protection sacrificielle. Cependant, le revêtement épais peut alourdir légèrement les filetages, nécessitant l'utilisation d'écrous surtaraudés ou de techniques de vissage spécifiques. HDG est idéal pour les connexions en acier de construction lourde, les clôtures extérieures et les environnements marins.
Systèmes avancés de Zn-Al-Céramique
Les systèmes zinc-aluminium-céramique de type Ruspert représentent une approche différente. Le revêtement est un composite : une couche sacrificielle de zinc, une couche barrière en aluminium et une couche de finition en céramique inorganique qui scelle les micropores. Les données sur le brouillard salin neutre pour ces systèmes citent généralement une résistance à la rouille rouge supérieure à 1 000 heures, contre environ 72 à 120 heures pour le zingage conventionnel. Pour les toits, les façades et les panneaux solaires qui ne peuvent pas être facilement entretenus, cet écart de performance fait la différence entre un assemblage utilisable et un remplacement prématuré.
LeVis autoperceuse à tête à bride hexagonaleest fréquemment évalué uniquement sur la performance du revêtement, mais la spécification doit traiter le revêtement, le substrat et l'environnement comme un seul système.
| Type de revêtement | Protection relative contre la corrosion | Performance indicative du brouillard salin | Environnement le mieux adapté |
|---|---|---|---|
| Zinc électrolytique | Basique | ≈ 72 – 120 heures | Intérieur, sec, légèrement abrité |
| Galvanisé à chaud | Haut | En fonction de l'épaisseur, important | Sévère en extérieur, marin |
| Flocons de zinc-aluminium (type Dacromet) | Haut | Plusieurs centaines d'heures | Industriel, automobile, côtier |
| Zn-Al-céramique (type Ruspert) | Très élevé | Rouille rouge > 1 000 heures | Toitures côtières, usines chimiques, surfaces impossibles à entretenir |
Corrosion galvanique et métaux différents
Le choix du revêtement est également une décision de compatibilité des matériaux. Une vis en acier au carbone zingué en contact avec un panneau en aluminium peut créer un couple galvanique en présence d'humidité. Le métal le moins noble se corrode préférentiellement, et les stries de rouille rouge qui en résultent sont à la fois un échec de durabilité et un échec esthétique. Dans les zones côtières et sur les assemblages en aluminium, les corps en acier inoxydable, les constructions bimétalliques ou les revêtements barrières sont les spécifications appropriées, et non une couche de zinc plus lourde sur le même substrat en acier au carbone.
4. Science de l'installation : vitesse, pression et compression du joint
Les vis autoperceuses sont des outils de coupe du métal, pas des vis à bois. Ils fonctionnent dans une fenêtre de vitesse et d’alimentation définie. En dehors de cette fenêtre, la pointe surchauffe, durcit l'acier ou ne parvient pas à mordre. La différence entre un trou propre et une pointe brûlée est généralement une question de régime et de pression vers le bas, et non de qualité de fixation.
Pour les vis standards en acier au carbone, la plage de production est généralement citée entre 1 500 et 2 500 tr/min. Les vis autoperceuses en acier inoxydable nécessitent des vitesses plus faibles, souvent de 1 000 à 1 500 tr/min, car le matériau durcit et retient la chaleur. Lorsque la pointe tourne trop vite sans pression d'alimentation suffisante, la friction augmente la température de la pointe au-delà de la plage de revenu. La pointe devient bleue, perd de sa dureté et cesse de couper. La vis tourne alors sans pénétrer et l'installateur augmente souvent encore la vitesse, accélérant ainsi la panne.
Sélection d'outils pour des résultats cohérents
L’outil compte autant que la vitesse. Un pistolet à vis équipé d'un embrayage avec un embout sensible à la profondeur offre une assise constante. En revanche, un tournevis à percussion à couple élevé applique un martèlement et un couple incontrôlés ; la tête peut être cisaillée au moment même où la bride repose, ou la rondelle EPDM peut être écrasée avant que l'opérateur ne réagisse. Pour toute application impliquant une rondelle d’étanchéité, le contrôle du couple n’est pas facultatif. L'utilisation d'un embout sensible à la profondeur garantit que chaque vis est enfoncée exactement à la même profondeur, comprimant parfaitement la rondelle quelle que soit la fatigue de l'opérateur.
La fenêtre de compression de la rondelle EPDM
Sur les toitures et les bardages, la rondelle EPDM collée constitue le principal joint d'étanchéité à l'eau. Il a une plage de compression correcte étroite. Une compression excessive force le caoutchouc à se propager au-delà du support métallique, l'exposant à la dégradation causée par les UV et déchirant la liaison caoutchouc-métal. La sous-compression laisse la rondelle lâche, permettant à l'action capillaire d'aspirer l'humidité sous la tête. Une installation correcte montre l'EPDM légèrement visible au bord de la rondelle métallique, avec le support métallique plat ou légèrement concave, non courbé vers le haut.
La pression vers le bas constitue l’autre moitié de l’équation du débit d’alimentation. Une légère pression de « mise en drapeau » à un régime élevé fait frotter et patiner la pointe plutôt que de la couper. Une force linéaire constante (environ 25 à 35 lb dans de nombreux guides de terrain) maintient les bords de coupe engagés et produit des copeaux métalliques enroulés. Une fine poussière métallique et une pointe bleue sont des signes de friction et non de coupure. Les copeaux recourbés indiquent que la chaleur s'échappe avec les copeaux plutôt que de s'accumuler dans la vis.
5. Modes d'échec qui remontent à la sélection et à la technique
La plupart des défaillances sur le terrain attribuées à des « mauvaises vis » sont en réalité des défaillances de spécification ou d'installation. Comprendre le mécanisme derrière chaque panne raccourcit le processus de diagnostic et évite la répétition des incidents.
Jacking et dénudage de fils
Comme décrit dans la section sur les numéros de pointe, le vérinage se produit lorsque l'engagement du filetage commence avant que la pointe du foret ne quitte le matériau du fond. Les couches se séparent, les filetages se défont dans la feuille supérieure et la vis peut se casser au niveau de la tête. La correction est un point plus long, pas un diamètre plus grand ou un réglage de couple plus élevé. L'inspection du trou après le retrait peut révéler si les filetages ont été engagés prématurément.
Dommages causés par la marche et la surface
Une vis qui traverse le panneau avant de mordre raye le revêtement de zinc ou de peinture et crée un site d'initiation de la corrosion. La marche est courante lorsqu'une pointe est trop grande pour une feuille mince, lorsque la pression initiale est trop légère ou lorsque la mèche est usée. Une pointe plus pointue pour une jauge fine et une pression de démarrage ferme résolvent la plupart des cas. Dans certaines situations, l’utilisation d’un poinçon pilote ou d’une pointe de perçage spécialisée pour le métal fin peut éliminer complètement la marche.
Claquement de tête et surcharge de couple
Le cisaillement de la tête est une défaillance à limite de couple. Les conducteurs d'impact et les embrayages usés sont des contributeurs fréquents. La vis peut atteindre la surface d'appui et recevoir ensuite un pic de couple qui dépasse la force de transition tête-tige. Un embout sensible à la profondeur ou un pistolet à vis à couple limité empêche la pointe. Il est également crucial de garantir la taille correcte de l'embout d'entraînement, car un embout mal ajusté peut arrondir les coins de l'embout hexagonal, nécessitant une force excessive pour le retirer.
Dégradation du revêtement et corrosion des interfaces
Un contact métallique différent dans un environnement humide crée une cellule galvanique. Les dommages apparaissent sous la forme de taches de rouille, de cloques sur le revêtement ou de perte de section à l'interface. La solution réside dans le choix des matériaux : acier inoxydable, construction bimétallique ou revêtement barrière approprié adapté au matériau du panneau et à la catégorie d'exposition. Des inspections visuelles régulières pendant la construction peuvent identifier les zones où les revêtements ont été endommagés lors de l'installation, permettant ainsi des retouches avant la mise en service de la structure.
Chacun de ces modes de défaillance renforce le même principe : leVis autoperceuse à tête à bride hexagonaleest un composant du système. Le numéro de point, le revêtement, le substrat, l'outil et la technique doivent être sélectionnés ensemble. Un revêtement haute performance ne peut pas compenser une pointe sous-dimensionnée, et une vis haut de gamme ne peut pas survivre à un tournevis à percussion sans contrôle de profondeur.
6. Protocoles d’assurance qualité et d’inspection
Garantir la fiabilité des connexions dans des projets de construction exigeants nécessite un processus d’assurance qualité robuste. Les prescripteurs et les entrepreneurs doivent mettre en œuvre des protocoles d’inspection qui couvrent à la fois les fixations entrantes et l’installation terminée.
Vérification dimensionnelle
Les fixations entrantes doivent être échantillonnées pour vérifier les dimensions critiques : diamètre de la tête, épaisseur de la bride, diamètres de filetage majeur et mineur et longueur de la pointe. Les variations de ces dimensions peuvent affecter la capacité de la vis à percer efficacement et à serrer en toute sécurité. Par exemple, une bride sous-dimensionnée pourrait ne pas offrir une surface d'appui adéquate, entraînant une déformation du panneau. Une longueur de pointe plus courte que celle spécifiée peut provoquer un soulèvement dans des piles de matériaux plus épaisses.
Test d'épaisseur de revêtement
Pour les projets en environnement corrosif, la vérification de l’épaisseur du revêtement est essentielle. Les jauges à induction magnétique peuvent être utilisées pour mesurer de manière non destructive l’épaisseur des revêtements de zinc ou d’alliage de zinc. Alternativement, des tests en laboratoire sur des coupons sacrificiels peuvent confirmer les performances au brouillard salin et l'adhérence du revêtement. S'assurer que le revêtement répond aux spécifications est le seul moyen de garantir la durée de vie attendue.
Validation des propriétés mécaniques
Les propriétés mécaniques de la vis, telles que la résistance à la torsion et la dureté, sont essentielles pour les applications autoperceuses. Les tests de résistance à la torsion déterminent le couple maximal que la vis peut supporter avant que la tête ne se détache ou que la tige ne se torde. Les tests de dureté vérifient que la pointe du foret est suffisamment durcie pour pénétrer dans l'acier cible sans s'émousser, tandis que le noyau reste suffisamment résistant pour résister à une fracture fragile. Les fournisseurs aimentJINRUNfournissent généralement une certification de ces propriétés sur la base de tests par lots.
7. Questions fréquemment posées
Comment savoir quel numéro de point utiliser pour une épaisseur de matériau donnée ?
Puis-je utiliser un tournevis à percussion pour installer ces vis ?
Qu'est-ce qui fait qu'une vis autoperceuse « traverse » le panneau avant de percer ?
Un revêtement de type Ruspert vaut-il la peine d'être spécifié par rapport au zingage standard ?
Pourquoi certaines vis installées présentent-elles des traces de rouille au bout de quelques mois ?
Pour les acheteurs et les prescripteurs qui ont besoin d’options dimensionnelles et de revêtement documentées, l’équipe d’ingénierie peut fournir des spécifications détaillées et des rapports de test. L'étape critique consiste à définir la pile de matériaux, la catégorie d'exposition et l'outillage avant de passer la commande, et non après l'échec de la première connexion.
La tête de bride, le numéro de point et le revêtement ne sont pas des caractéristiques indépendantes. Il s’agit d’une décision de spécification unique. Lorsqu'elles sont alignées avec l'application, la vis autoperceuse à tête à bride hexagonale offre la combinaison qui maintient ensemble les assemblages de construction exigeants : vitesse de perçage, stabilité de serrage et résistance à la corrosion en une seule opération.
Que le prochain projet implique une toiture métallique, un montage solaire ou une structure légère en acier, le bon point de départ est une conversation technique sur l'épaisseur du matériau, l'exposition et la méthode d'installation.Contactez-nouspour aligner les spécifications de la fixation avec l'application avant d'enfoncer la première vis.
Contactez-nous pour une assistance projet